


Ekonomia obróbki kompozytu mineralno-akrylowego w zakładach meblarskich – jak wdrożyć materiał do produkcji i uniknąć kosztownych błędów
Zalecenia
Kompozyt mineralno-akrylowy, często określany jako solid surface lub kamień akrylowy, daje zakładom stolarskim możliwość rozszerzenia oferty bez konieczności budowania od podstaw zaplecza typowego dla zakładu kamieniarskiego. Materiał można ciąć, frezować, kleić, szlifować i termoformować, a wiele operacji wykonuje się przy użyciu narzędzi dobrze znanych producentom mebli. Nie oznacza to jednak, że wystarczy kupić pierwszą płytę i rozpocząć produkcję. Próg wejścia jest stosunkowo niski, ale o rentowności realizacji decyduje przede wszystkim znajomość technologii. Źle wykonana spoina, niewłaściwe podparcie, nieuwzględnienie rozszerzalności cieplnej czy nieprawidłowo wykonane wycięcie mogą sprawić, że zysk z realizacji szybko zamieni się w koszt poprawki lub reklamacji. Jak więc wdrożyć obróbkę solid surface w zakładzie meblarskim, jakiego sprzętu potrzeba na początek i gdzie szukać zleceń?
Solid surface – dlaczego to naturalny kierunek dla zakładu stolarskiego?
Kompozyt mineralno-akrylowy składa się przede wszystkim z wypełniacza mineralnego oraz żywicy akrylowej z pigmentami. W przypadku GRANDEX proporcje wynoszą około 70% minerałów i 30% żywicy z pigmentami. Materiał jest bezporowy, można go łączyć w sposób pozwalający uzyskać niemal niewidoczne spoiny, a powierzchnię można odnawiać poprzez szlifowanie i polerowanie. Daje też możliwość termoformowania, dzięki czemu można wykonywać elementy o kształtach trudnych do uzyskania przy wykorzystaniu wielu tradycyjnych materiałów płytowych.
Dla zakładu meblarskiego szczególnie istotna jest jednak sama technologia obróbki. Wejście w solid surface nie wymaga zakupu piły mostowej czy specjalistycznego CNC przeznaczonego do kamienia. Podstawowe operacje można wykonywać przy wykorzystaniu odpowiednio dobranych narzędzi stolarskich – przede wszystkim frezarki, narzędzi tnących i szlifierskich oraz skutecznego systemu odciągu pyłu. To zasadnicza różnica względem rozpoczęcia własnej obróbki konglomeratu kwarcowego czy innych ciężkich materiałów kamiennych. Dla firmy, która już produkuje meble, część potrzebnego zaplecza może więc znajdować się w warsztacie. Najważniejszą inwestycją staje się nie rozbudowany park maszynowy, ale opanowanie technologii.
Co można produkować z kompozytu mineralno-akrylowego?
Najbardziej oczywistym zastosowaniem są blaty kuchenne, ale możliwości materiału są znacznie szersze. Z solid surface można wykonywać blaty łazienkowe, zintegrowane umywalki, wyspy, lady recepcyjne, zabudowy komercyjne, powierzchnie dla HoReCa czy elementy wyposażenia placówek medycznych. Cieńsze płyty mogą być wykorzystywane również jako okładziny pionowe i elementy dekoracyjne. GRANDEX dostępny jest m.in. w standardowym formacie 3680 × 760 × 12 mm. Płyta 12 mm waży około 21 kg/m², a cały arkusz około 58 kg. W porównaniu z wielkoformatowymi płytami kamiennymi oznacza to łatwiejszą logistykę i mniejsze wymagania podczas transportu oraz montażu. Do blatów roboczych stosowana jest przede wszystkim grubość 12 mm. Płyty 6 mm znajdują zastosowanie głównie w okładzinach pionowych, frontach i elementach dekoracyjnych, w których istotniejsza jest niewielka masa niż zdolność przenoszenia obciążeń typowych dla powierzchni roboczej.
Jakiego sprzętu potrzeba, żeby zacząć?
Najważniejsza informacja dla właściciela zakładu stolarskiego brzmi: nie trzeba od razu tworzyć osobnego działu obróbki kamienia. Minimalny zakres wyposażenia zależy oczywiście od tego, jakie elementy firma chce produkować. Inaczej wygląda wejście w proste blaty, a inaczej uruchomienie produkcji elementów termoformowanych. Na początku potrzebne są przede wszystkim odpowiednie narzędzia do cięcia i frezowania, frezarka, materiały ścierne, wyposażenie do klejenia i zaciskania elementów, miejsce do bezpiecznego składowania płyt oraz skuteczny odciąg pyłu. Do tego dochodzą materiały eksploatacyjne: odpowiednio dobrane kleje, akcesoria do ich aplikacji oraz materiały do kolejnych etapów szlifowania i wykończenia powierzchni. Jeśli zakład chce wykonywać elementy gięte, kolejnym etapem inwestycji będzie wyposażenie do termoformowania i przygotowanie odpowiednich form.
Nie ma więc jednej uniwersalnej kwoty potrzebnej do rozpoczęcia produkcji. Koszt wejścia zależy przede wszystkim od obecnego parku maszynowego. Zakład posiadający dobre frezarki, elektronarzędzia, system odpylania i stanowiska montażowe będzie zaczynał z zupełnie innego poziomu niż firma, która musi dopiero stworzyć takie zaplecze. Dlatego przed zakupem sprzętu warto najpierw określić, jakie realizacje mają znaleźć się w ofercie.
Najpierw proste realizacje, później termoformowanie
Jednym z błędów przy wdrażaniu nowego materiału jest próba opanowania wszystkich możliwości technologicznych jednocześnie. Znacznie bezpieczniej zacząć od prostych blatów i nauczyć zespół prawidłowego cięcia, klejenia oraz szlifowania. Dopiero po opanowaniu tych procesów można rozszerzyć produkcję o bardziej skomplikowane połączenia czy termoformowanie. To ważne również z ekonomicznego punktu widzenia. Każdy test wykonany na materiale kosztuje. Jeżeli pracownik uczy się jednocześnie wykonywania niewidocznej spoiny, formowania łuku i przygotowania skomplikowanego wycięcia, liczba potencjalnych źródeł błędu szybko rośnie. Produkcja pilotażowa pozwala natomiast sprawdzić proces w kontrolowanych warunkach, zanim zakład zacznie oferować bardziej wymagające realizacje klientom.
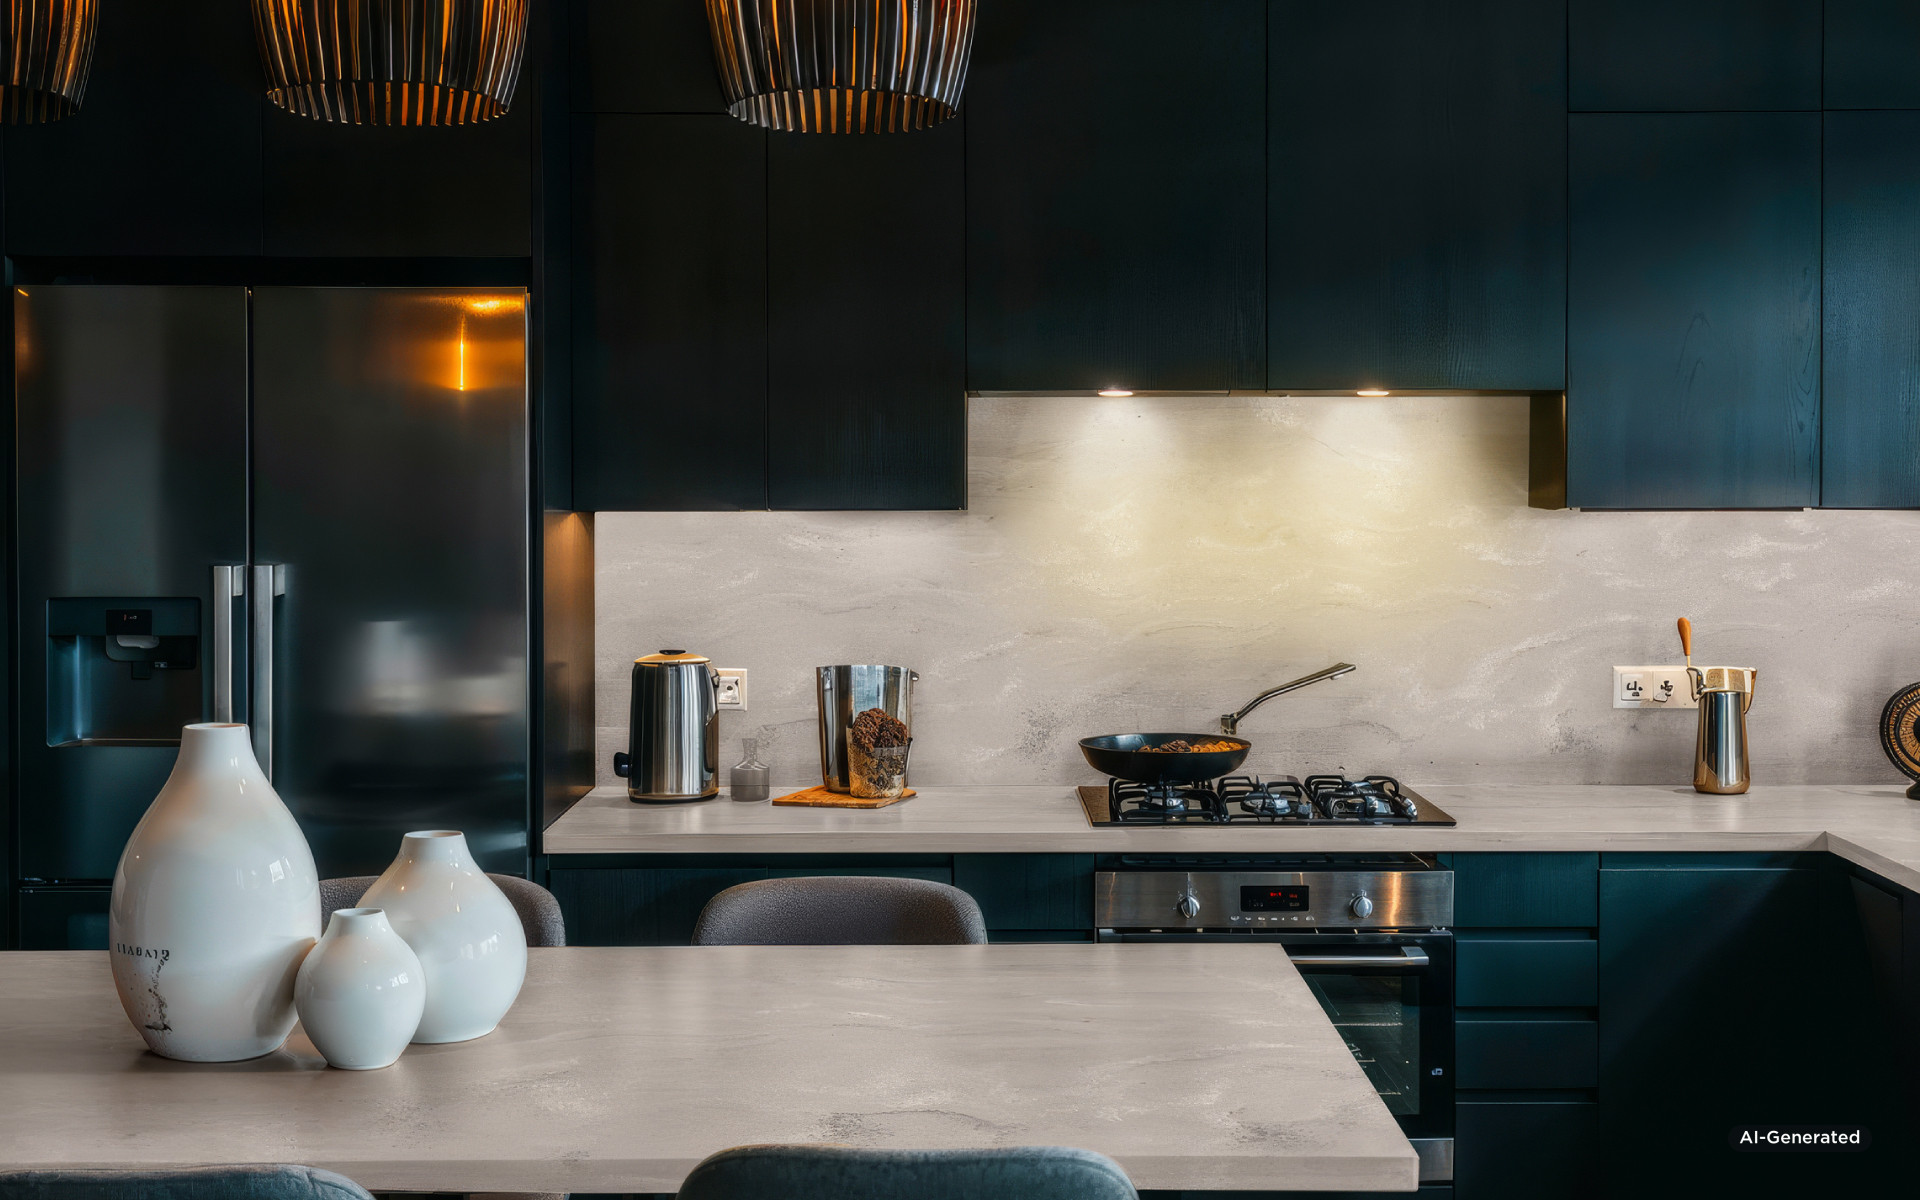
Klejenie solid surface – umiejętność, którą trzeba opanować
Jedną z największych zalet kompozytu mineralno-akrylowego jest możliwość uzyskania niemal niewidocznych połączeń. To właśnie ta cecha pozwala tworzyć długie powierzchnie, łączyć blat ze zintegrowaną umywalką czy budować rozbudowane lady bez typowych, wyraźnych podziałów materiału. Jednocześnie prawidłowe klejenie jest jednym z najważniejszych elementów całej technologii. Powierzchnie muszą zostać odpowiednio przygotowane, połączenie wykonane przy użyciu właściwego kleju, a następnie prawidłowo wykończone.
Znaczenie mają temperatura pracy, czystość stanowiska, sposób docisku i późniejsze szlifowanie. Początkujący wykonawca nie powinien więc traktować klejenia tak samo jak łączenia typowych materiałów drewnopochodnych. Dobrym początkiem jest wykonanie kilku połączeń testowych na odpadach z materiału. Pozwala to przećwiczyć przygotowanie krawędzi, aplikację kleju, docisk i szlifowanie bez ryzyka utraty pełnowymiarowego elementu. Przy właściwej produkcji należy bezwzględnie korzystać z aktualnych instrukcji obróbki producenta dla konkretnego materiału i systemu klejenia.
Rozszerzalność cieplna – niewidoczny błąd, który może wrócić po montażu
Kompozyt mineralno-akrylowy pracuje pod wpływem zmian temperatury. To oznacza, że projektując blat, trzeba zapewnić mu możliwość niewielkich zmian wymiarowych. Problem pojawia się wtedy, gdy wykonawca traktuje materiał jak element całkowicie stabilny i blokuje go pomiędzy ścianami lub innymi częściami zabudowy. GRANDEX charakteryzuje się rozszerzalnością cieplną na poziomie ±4,5 mm/m przy różnicy temperatur wynoszącej 100°C.
W praktyce oznacza to, że podczas projektowania i montażu trzeba pozostawić materiałowi odpowiednią przestrzeń na pracę, zgodnie z zaleceniami producenta. Brak odpowiednich luzów może prowadzić do powstawania naprężeń, a w konsekwencji do uszkodzeń, które ujawnią się dopiero po zakończeniu realizacji. Dlatego dylatacja nie jest detalem, który można rozwiązać dopiero „na montażu”. Trzeba uwzględnić ją już na etapie pomiaru, projektowania i przygotowania elementu.
Podkonstrukcja – blat potrzebuje prawidłowego podparcia
Kolejnym częstym błędem początkujących wykonawców jest skupienie się na samej powierzchni i potraktowanie konstrukcji znajdującej się pod nią jako drugorzędnej. Tymczasem prawidłowe podparcie wpływa na zachowanie blatu, szczególnie w strefach wycięć, łączeń, większych rozpiętości i wysunięć poza zabudowę. Sposób przygotowania konstrukcji powinien być dostosowany do konkretnego projektu i naszych aktualnych zaleceń technologicznych jako dostawcy. Szczególnej uwagi wymagają duże wyspy, długie odcinki pozbawione ciągłego podparcia oraz miejsca, w których geometria blatu została osłabiona przez otwory. Nie warto więc zakładać, że rozwiązanie konstrukcyjne sprawdzające się przy laminacie automatycznie będzie właściwe dla solid surface.
Wycięcia pod zlew i płytę – tu nie ma miejsca na przypadek
Wycięcia należą do najbardziej newralgicznych miejsc każdego blatu. Ostre narożniki koncentrują naprężenia, dlatego sposób wykonywania otworów pod zlewy, płyty grzewcze czy inne elementy wyposażenia powinien być zgodny z technologią materiału. Problemem może być również zbyt mała ilość materiału pozostawiona pomiędzy wycięciem a krawędzią blatu lub sąsiednim otworem. Przed rozpoczęciem produkcji warto pracować na dokumentacji technicznej konkretnego urządzenia, a nie wyłącznie na wymiarach przekazanych przez klienta. Ostateczny kształt i sposób wykonania otworu należy następnie zestawić z wymaganiami produkcyjnymi solid surface. To jeden z tych etapów, na których kilkanaście minut dodatkowej weryfikacji może zapobiec kosztownej poprawce po montażu.
Termoformowanie daje możliwości, ale nie musi być pierwszym etapem wdrożenia
Możliwość formowania materiału pod wpływem temperatury otwiera przed zakładem stolarskim zupełnie nowe możliwości projektowe. GRANDEX można termoformować w temperaturze 150–170°C, przy czym dokładne parametry procesu należy dopasować m.in. do grubości płyty, dekoru i promienia gięcia. To proces, w którym nie warto pracować „na wyczucie”. Zbyt wysoka temperatura, niewłaściwy czas nagrzewania lub nieprawidłowe chłodzenie mogą prowadzić do odbarwień, deformacji albo uszkodzenia materiału. Dlatego przy pierwszych realizacjach warto ściśle trzymać się naszych zaleceń i wcześniej wykonać próby technologiczne. Dla firmy rozpoczynającej pracę z solid surface termoformowanie może być drugim etapem rozwoju. Najpierw warto osiągnąć powtarzalność przy cięciu, klejeniu i wykańczaniu prostych powierzchni.
Najczęstsze błędy początkujących wykonawców
Przy solid surface koszt błędu rośnie wraz z etapem, na którym zostanie wykryty. Źle przygotowaną krawędź można poprawić jeszcze w warsztacie. Pęknięcie ujawniające się po montażu oznacza już dodatkowy transport, pracę serwisową i niezadowolonego klienta. Dlatego warto szczególnie uważać na kilka sytuacji:
- niewłaściwe przygotowanie i klejenie krawędzi,
- brak miejsca na rozszerzalność cieplną materiału,
- nieprawidłowe podparcie blatu,
- błędnie wykonane wycięcia i narożniki,
- rozpoczęcie produkcji bez aklimatyzacji materiału,
- niezgodność kolorystyczną elementów pochodzących z różnych partii,
- niewłaściwe szlifowanie powierzchni,
- brak skutecznego odciągu pyłu,
- zbyt szybkie przejście do skomplikowanych realizacji i termoformowania.
Dobrym standardem jest więc przygotowanie własnej checklisty produkcyjnej i kontrolowanie elementu nie tylko po zakończeniu pracy, ale po każdym kluczowym etapie.
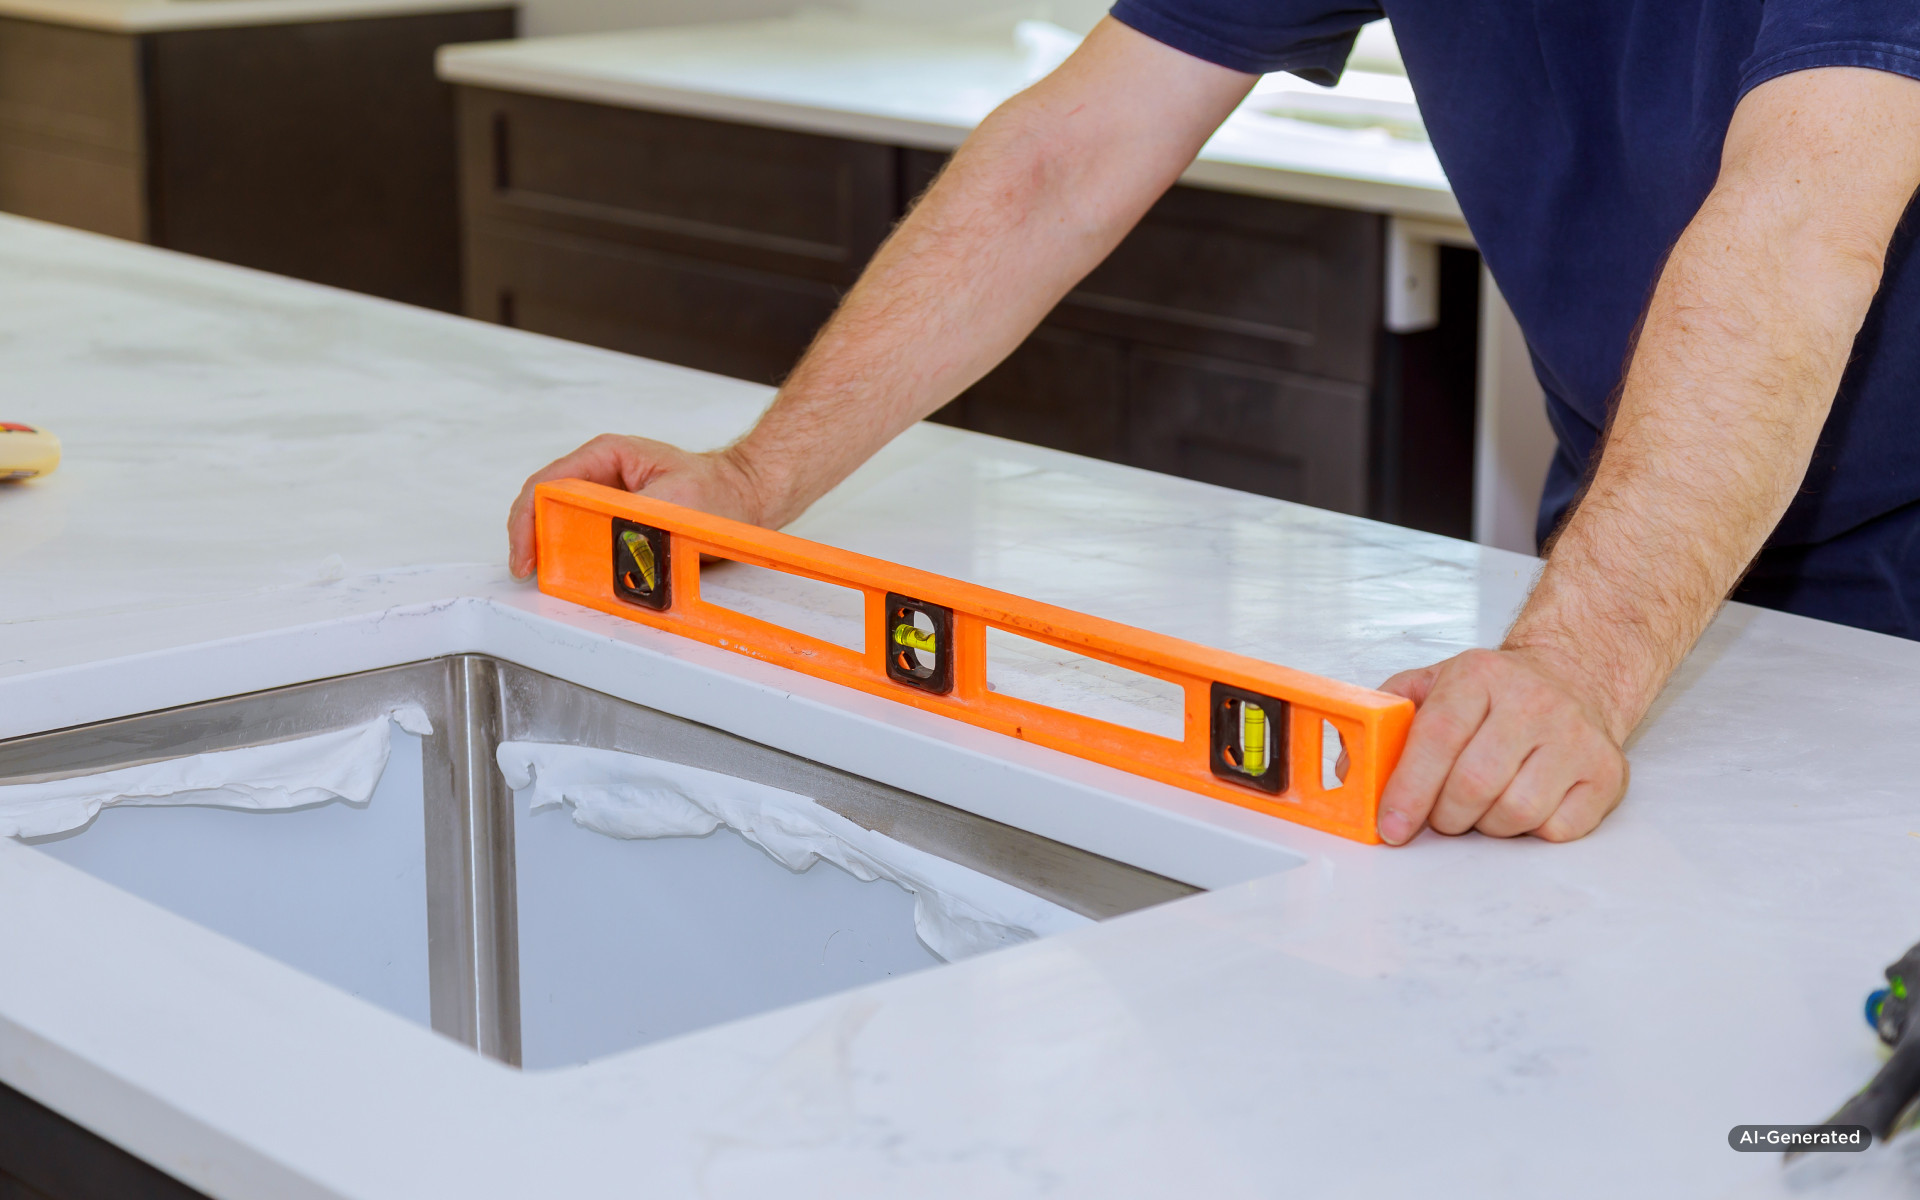
Ile kosztuje błąd?
Nie tylko tyle, ile kosztowała uszkodzona płyta. Rzeczywisty koszt błędu obejmuje materiał, klej i materiały eksploatacyjne, czas pracownika, ponowną produkcję, transport, ewentualny demontaż i ponowny montaż oraz obsługę reklamacji. Do tego dochodzi koszt trudniejszy do policzenia – opóźnienie kolejnych realizacji oraz wpływ reklamacji na relację z klientem, projektantem czy studiem meblowym. Dlatego rentowności obróbki solid surface nie warto oceniać wyłącznie przez cenę zakupu płyty. Zakład, który pracuje powtarzalnie i ogranicza liczbę poprawek, może osiągać lepszy wynik na tej samej realizacji niż firma kupująca materiał w podobnej cenie, ale tracąca roboczogodziny na błędy.
Jak skalkulować realizację z solid surface?
Podstawą wyceny powinien być pełny koszt wykonania, a nie wyłącznie liczba metrów kwadratowych wykorzystanego materiału. Najprostszy model obejmuje kilka elementów. Pierwszy to materiał – liczba potrzebnych płyt z uwzględnieniem rzeczywistego rozkroju i odpadu. Drugi to klej i materiały eksploatacyjne – materiały ścierne, frezy i pozostałe elementy zużywane podczas obróbki. Trzeci to robocizna. Należy uwzględnić nie tylko cięcie, ale również przygotowanie krawędzi, klejenie, czas utwardzania wymagający zajęcia stanowiska, szlifowanie, kontrolę jakości i przygotowanie do transportu.
Do tego dochodzą pomiar, transport i montaż, jeśli znajdują się w zakresie zlecenia. Warto również pozostawić bufor na ryzyko, szczególnie przy nietypowych kształtach, dużej liczbie połączeń czy pierwszych realizacjach danego typu. Dopiero suma tych elementów pozwala określić koszt wykonania i zaplanować marżę. Nie ma jednej uniwersalnej marży właściwej dla każdego wykonawcy. Jej poziom zależy od skali produkcji, cen zakupu, czasu pracy, stopnia skomplikowania projektu i zakresu świadczonych usług. Wszelkie benchmarki rynkowe należy więc traktować orientacyjnie, a podstawą powinna być własna kalkulacja kosztu roboczogodziny i zużycia materiałów.
Renowacja może być dodatkową usługą
Solid surface ma jeszcze jedną cechę interesującą z biznesowego punktu widzenia – powierzchnię można odnawiać. Zarysowania, miejscowe zmatowienie czy część powierzchniowych uszkodzeń można usuwać poprzez odpowiednie szlifowanie i ponowne wykończenie powierzchni. Zakres możliwej naprawy zależy oczywiście od charakteru uszkodzenia i konkretnego dekoru. Dla wykonawcy oznacza to możliwość zaoferowania klientowi nie tylko produkcji i montażu, ale również późniejszego serwisu. Ma to szczególne znaczenie przy realizacjach komercyjnych, w których powierzchnie są intensywnie użytkowane. Renowacja może w takich przypadkach ograniczyć potrzebę wymiany całego elementu i skrócić czas wyłączenia powierzchni z użytkowania.
Szkolenie przed pierwszym zleceniem to inwestycja, nie koszt
Niski próg sprzętowy nie oznacza niskiego progu kompetencyjnego. W solid surface najważniejsza jest powtarzalność procesu: prawidłowe cięcie, przygotowanie połączeń, klejenie, szlifowanie, wykonywanie wycięć oraz właściwy montaż. Dlatego przed rozpoczęciem regularnej produkcji stanowczo zalecamy przeszkolenie pracowników i przeprowadzenie realizacji pilotażowej.
W Architype na każdym kroku wspieramy wykonawców rozpoczynających pracę z marką GRANDEX. Zapewniamy dostęp do profesjonalnych instrukcji i zaleceń dotyczących obróbki, pomagamy w dopasowaniu koloru kleju i dostarczamy bezpłatne próbki materiałów. Oferujemy również regularne szkolenia produktowe i warsztaty dla naszych wykonawców oraz zaawansowane wsparcie techniczne B2B. Dzięki temu pierwsze realizacje można poprzedzić przygotowaniem zespołu i próbami technologicznymi, zamiast uczyć się nowego materiału dopiero na zleceniu dla klienta.
BHP trzeba uwzględnić już przy organizacji stanowiska
Cięcie, frezowanie i szlifowanie kompozytu generują pył, dlatego skuteczny system odpylania powinien być jednym z podstawowych elementów stanowiska. Znaczenie ma nie tylko ochrona pracownika. Pył obecny w strefie klejenia może również wpływać na jakość wykonywanych połączeń i zwiększać ryzyko wad. Zakład powinien więc odpowiednio zorganizować operacje pylące, stosować skuteczny odciąg miejscowy i środki ochrony indywidualnej odpowiednie do wykonywanej pracy. Przy planowaniu stanowiska warto korzystać z aktualnych kart charakterystyki, naszych instrukcji produktowych oraz wymagań BHP właściwych dla konkretnego procesu.
Gwarancja: materiał i wykonanie to nie to samo
W rozmowie z klientem warto wyraźnie rozdzielić gwarancję dotyczącą samego materiału od odpowiedzialności wykonawcy za prawidłową obróbkę i montaż. Nawet materiał najwyższej jakości może ulec uszkodzeniu wskutek nieprawidłowego wykonania. Błąd w wycięciu, brak odpowiedniego podparcia, niewłaściwe klejenie czy montaż niezgodny z instrukcją to najczęstsze przyczyny awarii, które nie podlegają standardowej gwarancji na płytę. Dlatego kluczowe jest dokumentowanie własnego procesu, praca według naszych wytycznych technicznych oraz przekazywanie klientowi instrukcji dotyczących użytkowania i pielęgnacji blatu.
Jak zdobywać zlecenia na blaty i zabudowy solid surface?
Opanowanie technologii to dopiero połowa modelu biznesowego. Druga połowa to regularny dopływ realizacji. Dla zakładu stolarskiego pierwszym źródłem mogą być dotychczasowi klienci. Jeśli Twoja firma wykonuje kuchnie, łazienki, meble na wymiar czy zabudowy komercyjne, solid surface można wprowadzić jako kolejną opcję materiałową bez konieczności budowania nowego kanału sprzedaży od zera. Drugim kierunkiem jest współpraca ze studiami kuchennymi i producentami mebli, którzy chcą oferować blaty premium, ale nie zamierzają tworzyć własnego zaplecza do ich obróbki. Dla wyspecjalizowanego wykonawcy może to oznaczać stały strumień zleceń B2B.
Trzecim źródłem są architekci i projektanci wnętrz. Tutaj szczególnie ważne są próbki, znajomość możliwości materiału oraz gotowość do konsultowania bardziej nietypowych detali jeszcze przed zamówieniem. Kolejnym obszarem są realizacje komercyjne – recepcje, gabinety, lokale gastronomiczne, łazienki, placówki medyczne czy przestrzenie usługowe. W każdym z tych przypadków Twoją przewagą jako wykonawcy jest nie tylko to, że możesz kupić u nas płytę, ale przede wszystkim zdolność przeprowadzenia projektu od pomysłu do gotowego, mistrzowsko spasowanego elementu.
Jaką rolę pełnimy jako dystrybutor?
Współpraca z nami to znacznie więcej niż tylko zaopatrzenie w towar. Rozumiemy, że przy wdrażaniu nowej technologii niezwykle istotne są próbki, profesjonalna dokumentacja techniczna, pomoc przy doborze idealnego odcienia kleju do dekoru oraz merytoryczne wsparcie przy Twoich pierwszych projektach. Jako generalny dystrybutor marki GRANDEX w Architype gwarantujemy stały dostęp do materiałów, szkoleń oraz technicznego wsparcia B2B. Co bardzo istotne – budujemy relacje. Zakres współpracy, w tym ewentualne wsparcie w poszukiwaniu klientów detalicznych i rekomendowanie Twoich usług studiom kuchennym, ustalamy z każdym partnerem indywidualnie.
Jak może wyglądać wdrożenie solid surface krok po kroku?
Najbezpieczniej potraktować je jako stopniowe rozszerzenie kompetencji Twojego zakładu. Na początku oceń posiadane wyposażenie i określ, czego rzeczywiście brakuje Ci do wykonywania prostych blatów. Kolejny etap to poznanie materiału, instrukcji obróbki oraz zasad prawidłowego klejenia. Następnie zamów próbki i materiał do testów, przećwicz połączenia i szlifowanie na odpadach i wykonaj pierwszą produkcję pilotażową. Dopiero po uzyskaniu powtarzalnych, satysfakcjonujących rezultatów warto przyjmować regularne zlecenia i rozszerzać zakres usług o trudniejsze wyzwania, takie jak zintegrowane umywalki czy gięcie materiału pod wpływem temperatury.
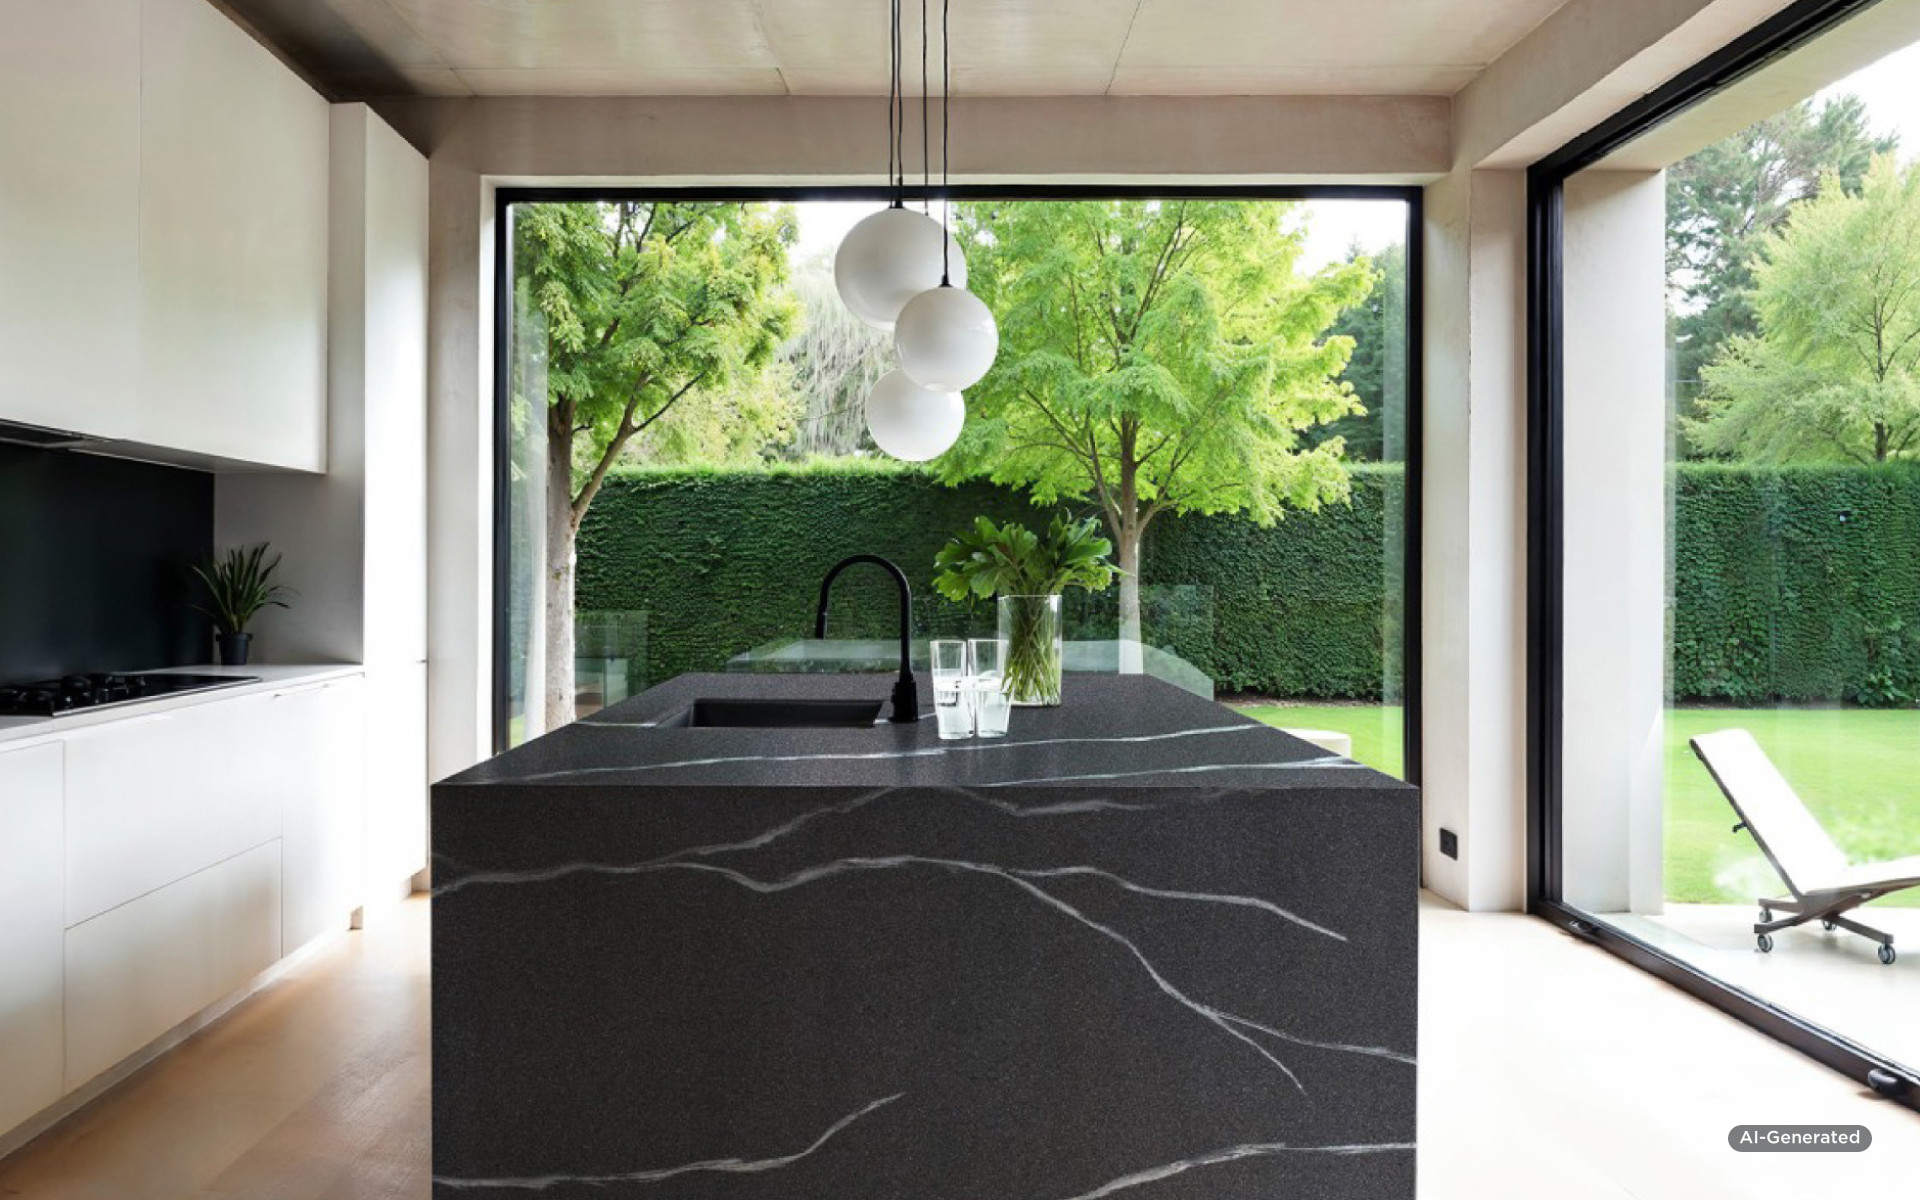
Czy solid surface może się opłacać zakładowi stolarskiemu?
Największą zaletą GRANDEX z biznesowego punktu widzenia jest możliwość wykorzystania kompetencji, które już posiadasz. Twoja firma zna przecież doskonale specyfikę pracy z materiałami płytowymi, potrafi zarządzać rozkrojem, wybornie opanowała frezowanie, szlifowanie oraz sprawny montaż u klienta. Solid surface wymaga nauczenia się nowych zasad fizyki, ale absolutnie nie zmusza Cię do budowy klasycznego zakładu kamieniarskiego. To doskonały sposób na podniesienie wartości pojedynczych paragonów.
Pamiętaj jednak, że o Twoim zysku finansowym rzadko zadecyduje sam koszt zakupu płyty. Kluczem do wysokich marż będzie bezawaryjność produkcji, minimalizacja błędów, precyzyjne wycenienie godzinówek oraz systematyczny lejek zamówień. Poprawnie wdrożony materiał GRANDEX szybko stanie się dumą i atutem Twojego zakładu.
Zostań partnerem Architype
Jeśli rozważasz wprowadzenie obróbki kamienia akrylowego do swojej firmy, zrób z nami pierwszy krok. Przeanalizujemy wspólnie Twoje zaplecze warsztatowe i porozmawiamy o technologii. W Architype oferujemy pełen wachlarz materiałów, darmowych próbek i certyfikowanych instrukcji B2B. Wspieramy wykonawców na każdym kroku, aby wdrożenie było bezpieczne, przewidywalne i – co najważniejsze – zyskowne.
FAQ
1. Czy do obróbki solid surface potrzebne są maszyny kamieniarskie?
Nie jest konieczne tworzenie parku maszynowego typowego dla zakładu kamieniarskiego. Wiele podstawowych operacji można wykonywać odpowiednio dobranymi elektronarzędziami wykorzystywanymi na co dzień w stolarstwie (np. wydajne frezarki). Ostateczny zestaw zależy oczywiście od stopnia zaawansowania planowanej przez Ciebie produkcji.
2. Jak kleić solid surface?
Krawędzie muszą zostać precyzyjnie przygotowane (wyfrezowane), a do ich połączenia używamy kleju dedykowanego pod konkretny materiał i numer dekoru. Ogromne znaczenie dla niewidoczności spoiny mają także: czystość stanowiska, właściwy docisk płyt, bezwzględne zachowanie czasu utwardzania i poprawny proces szlifowania gradacjami.
3. Czy przed rozpoczęciem produkcji potrzebne jest szkolenie solid surface?
Praktyczne przeszkolenie jest zdecydowanie wskazane. W Architype regularnie organizujemy profesjonalne szkolenia produktowe i warsztaty dedykowane obróbce materiału GRANDEX, podczas których nasi eksperci uczą poprawnego cięcia, klejenia, wykonywania otworów pod zlew i termoformowania.
4. Jaka grubość solid surface nadaje się na blat?
Do blatów roboczych rekomendujemy płytę GRANDEX o grubości 12 mm. Warianty 6 mm są dedykowane pod zabudowy pionowe, lekkie fronty i akcenty dekoracyjne (tam, gdzie niska waga jest ważniejsza od sztywności typowej dla powierzchni horyzontalnej).
5. Czy solid surface można termoformować?
Tak. Kompozyt GRANDEX staje się bardzo plastyczny przy podgrzaniu do 150–170°C. Reszta dokładnych parametrów gięcia uzależniona jest m.in. od promienia łuku czy promieniowania dekoru.
6. Jak skalkulować koszt blatu z kompozytu akrylowego?
Błędem jest liczenie "z metra". Bezpieczna wycena to suma pełnych kosztów: zakupione płyty (wliczając nieużyte odpady), system klejowy i akcesoria ścierne, pełne roboczogodziny poświęcone na przygotowanie elementów w warsztacie, dojazdy, wniesienie, montaż i niewielki kapitał na poprawki.
7. Jakie są najczęstsze błędy przy obróbce solid surface?
Najgroźniejsze konsekwencje przynosi zignorowanie rozszerzalności termicznej materiału (brak pozostawionych tzw. luzów dylatacyjnych, co skutkuje pękaniem blatu). Do częstych usterek należą również: nieprawidłowe (zbyt ostre) nacięcia w rogach zlewów/płyt grzewczych, zły dobór ramy wspierającej i pomijanie prób technologicznych przed skomplikowanymi zgięciami.
8. Skąd pozyskiwać zlecenia na solid surface?
Grupą docelową są zarówno Twoi dotychczasowi klienci na kuchnie na wymiar, jak i studia meblowe nieposiadające własnych mocy przerobowych blatów. My również jako dystrybutor wspieramy naszych autoryzowanych wykonawców poprzez zindywidualizowane programy lead generation.
Udostępnij to:


Inne publikacje
Wszystkie publikacje
Wielkoformatowy spiek kwarcowy w fasadach wentylowanych – przewodnik dla architektów po projektowaniu, detalach i specyfikacji
Zalecenia
Przyszłość w branży kamieniarskiej i projektowaniu wnętrz. Jakie trendy zdominują 2027 rok?
Zalecenia
Jak pokazać klientowi różnicę między laminatem a konglomeratem kwarcowym? Od ekspozycji po montaż – kompletny przewodnik
Zalecenia